Srpski језик
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Анализа технологије производње челичних конструкција
Ⅰ. Преглед
Израда челичне конструкцијеје процес претварања цртежа дизајна у физичке структурне компоненте. Његово језгро је прерада челичних материјала у квалификоване челичне конструкцијске елементе у складу са захтевима пројектовања кроз фабричке производне процедуре, уз задржавање пресечних особина челика у основи непромењеним.
Технологија производње челичних конструкција је генерално слична оној у механичкој производњи. Међутим, с обзиром да се производи челичне конструкције на крају склапају на градилиштима, њени процеси стављају већи нагласак на контролу прецизности и превенцију деформација.
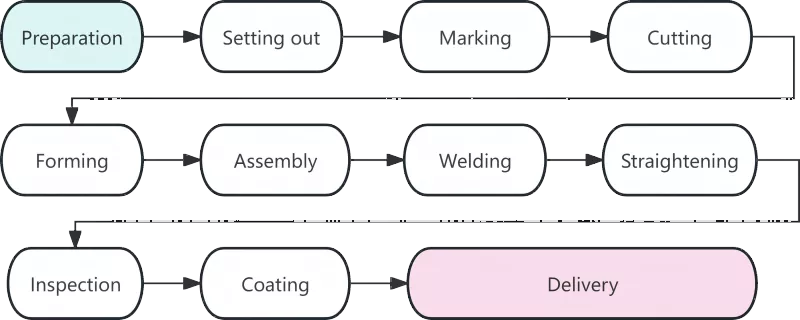
Ⅱ. Дијаграм тока процеса производње челичних конструкција
Ⅲ. Детаљна анализа сваког радног поступка
|
Процес |
Опис |
|
Припрема материјала |
Припрема материјала означава почетак израде челичне конструкције, а њен квалитет директно утиче на све наредне радне поступке. Основни задаци у овој фази укључују прихватање материјала, исправљање и чишћење површине. Након што челични материјали стигну у фабрику, њихови сертификати о материјалу ће бити проверени у односу на стварне производе. Поновни преглед хемијског састава и механичких својстава врши се за челике који се користе у главним компонентама конструкције. Деформисани челици настали током транспорта се исправљају ваљком за исправљање или хидрауличним машинама за подизање. Искуство показује да је око 80% грешака у димензијама у слепљивању резултат неисправљених сировина. |
|
Лофтинг |
Лофтинг је први критични корак за прецизну контролу у производњи челичних конструкција. На наменским платформама или табелама за распоред, техничари цртају пуне спојеве и обрисе компоненти у односу 1:1 у складу са цртежима дизајна да би дефинисали облике делова. Поред провере димензија цртежа, дозвољено скупљање при заваривању ће бити резервисано према захтевима релевантних процеса. Генерално, за сваки чеони завар треба издвојити додатак од 1 до 1,5 милиметара. |
|
Означавање |
Такође познато као сцрибинг, означавање се односи на процедуру коришћења шаблона за обележавање позиција рупа и линија за машинску обраду за обрисе компоненти на челичним плочама и профилима. Прати се принцип „прво велики делови, мали делови касније“ да би се максимизирала стопа искоришћења материјала. Захваљујући оптимизованом распореду, укупна стопа искоришћења материјала може да достигне преко 85%, а може чак и да премаши 92% након оптимизације гнежђења. |
|
Сечење |
Сечење је процес раздвајања сировина на појединачне делове дуж означених линија. Главне методе резања укључују сечење гасом, сечење плазмом и ласерско сечење. Широка примена технологије сечења нумеричке контроле побољшала је прецизност и ефикасност производње челичних конструкција. Неке резане површине су квалификоване за директно заваривање без секундарне обраде ивица. |
|
Формирање |
Нелинеарне компоненте као што су закривљене греде и савијене цеви треба да се обликују хладним или топлим савијањем. Хладно савијање се изводи на собној температури и применљиво на уобичајене закривљене компоненте. За топло савијање, челици се загревају на 900-1100°Ц пре савијања, што је усвојено за дебеле плоче или компоненте са малим радијусима савијања. |
|
Скупштина |
Монтажа подразумева комбиновање обрађених делова према цртежима и њихово привремено фиксирање заваривањем. Стандардна процедура монтаже је следећа: Брусите спојеве прирубничких плоча → Уклоните неравнине на плочама од мреже → Постигните прецизно позиционирање помоћу машине за монтажу → Комплетна монтажа од једностраног Т-профилног челика → Окрените склоп и завршите целокупно обликовање. |
|
Заваривање |
Заваривање је основни поступак у производњи челичних конструкција са високим техничким захтевима и строгом контролом квалитета. Најчешће коришћене методе заваривања укључују аутоматско заваривање под водом, заваривање заштићено ЦО₂ гасом и заваривање метала са заштићеним луком. |
|
Исправљање |
Топлотни напон настао током заваривања ће изазвати деформацију компоненти, која ће се елиминисати исправљањем како би се вратио оригинални геометријски облик. Уобичајене методе исправљања укључују механичко исправљање, исправљање пламеном и комбиновано исправљање. Грејање на истој позицији не сме се вршити више од три пута, а прегревање је строго забрањено. |
|
Инспекција |
Кроз цео производни процес, инспекција служи као кључна гаранција за квалитет производа. Фазна инспекција углавном обухвата инспекцију сировина, инспекцију у процесу и инспекцију након заваривања. Фатални дефекти као што су пукотине и непотпуно спајање нису дозвољени унутар заварених спојева. |
|
Цоатинг |
Премаз обезбеђује антикорозивну и противпожарну заштиту челичних конструкција. Стандардни систем премаза се састоји од три слоја: епоксидног прајмера богатог цинком, међупремаза од епоксидног лискуног гвожђа и полиуретанског или флуорокарбонског горњег премаза. Ватроотпорни премаз се наноси у више танких слојева. Температура околине за рад наношења премаза не сме бити нижа од 5°Ц, релативна влажност не сме бити већа од 85%, а површинска температура челика треба да буде најмање 3°Ц виша од тачке росе. |
|
Испорука из фабрике |
Испорука је завршни корак у производњи челичне конструкције. Компонентама које прођу завршни преглед биће додељени јединствени серијски бројеви и ознаке. Компоненте се групишу у групе према редоследу инсталације. Дрвене блокове или гумене заптивке треба поставити између компоненти како би се спречиле огреботине премаза. |
ИВ. Трендови развоја савремене технологије производње челичних конструкција
Модерна челична конструкцијапроизводња је све интелигентнија и механизована како би се побољшала прецизност и ефикасност производње. Технологија нумеричког управљања, аутоматско заваривање, БИМ примена и виртуелна симулација за предмонтажу представљају будуће трендове развоја индустрије.
Производња челичних конструкција је комплетан систем који садржи тесно повезане процесе, високе захтеве за прецизношћу и строгу контролу квалитета. Сваки поступак од распореда до премаза директно утиче на квалитет готових производа. Уз широку примену интелигентних технологија, биће усвојени строжи стандарди за челичне конструкције, што ће довести до даљег побољшања квалитета производа.
Повезане вести
- Како одабрати одговарајућу величину за конструкцију ергеле са челичним оквиром?
- Монтажа челичне конструкције на лицу места + радни ток изградње интегралног подизања + кључна разматрања
- Зашто одабрати двослојну монтажну кућу са челичним оквиром за модеран живот?
- Девет кључних тачака за пројектовање и изградњу зграда Фабрике челичних конструкција
- Како изградња кокошињца од челичне конструкције може побољшати управљање живинарским фармама?
- Индустријске зграде у стилу локомотиве: да ли троспратна канцеларија треба да буде челична или бетонска?
Оставите ми поруку