Srpski језик
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Збуњени сте због антикорозивне заштите челичних конструкција? Стандардне опције и упутства за избор
Челична конструкцијаантикорозивна заштита је кључна за продужење радног века зграда. Шеме заштите од корозије варирају у зависности од природног и услужног окружења. Свеобухватна процена ће се спровести како за припрему површине тако и за мере против корозије како би се смањили почетни трошкови изградње и продужио животни век зграде.
Све врсте зграда су подложне утицају корозивних средина, које су класификоване у различите категорије корозије на основу услова експлоатације.
|
Категорија корозије |
Типично окружење |
|
Ц2 (низак) |
Суви унутрашњи простори, негрејани магацини |
|
Ц3 (средњи) |
Урбане индустријске зоне, опште фабрике |
|
Ц4 (високо) |
Хемијска постројења, обална индустријска подручја |
|
Ц5 (веома високо) |
Индустријске зоне са високом влажношћу, приобални региони |
Биће изабране различите антикорозивне шеме да се носе са различитим корозивним срединама. Без обзира које се решење усвоји, припрема површине поставља темељ заштите од корозије и одређује да ли заштитни премаз може да функционише како је пројектован. Уопштено говорећи, пескарење или сачмарење се примењује за уклањање рђе у радионицама челичних конструкција, са минималним степеном чистоће од Са2,5, дефинисаним као веома темељно чишћење пескарењем. Поред тога, мора се узети у обзир оригинални степен рђе челичних подлога. Сировине које не могу задовољити тражени стандард ни након површинске обраде треба заменити или одбацити.
|
Димензија |
Схот Бластинг |
Пескарење |
Пеенинг Бластинг |
|
Принцип рада |
Метода механичке снаге |
Метода пнеуматске снаге |
Метода пнеуматске снаге |
|
Ефикасност |
Високо |
Релативно ниско |
Ниже од пескарења |
|
Цост |
Висока почетна инвестиција, ниски дугорочни трошкови |
Ниски почетни трошкови, високи трошкови рада |
Између пескарења и пескарења |
|
Енвиронментал Перформанце |
Ради у затвореном простору |
Склон масовном стварању прашине |
Боље од пескарења |
|
Флексибилност |
Постоје слепе тачке |
Погодно за сложене компоненте |
Погодно за мале сложене компоненте |
|
Сценарији апликација |
Предобрада радног предмета |
Готове компоненте |
Површинско ојачање, мале сложене компоненте |
По завршетку припреме површине, следећи корак је избор антикорозивног система. Фарбање прскањем и топло цинковање су два главна решења. Осим тога, неколико доказаних зрелих антикорозивних метода је широко прихваћено у практичним пројектима:
(1) Челик за отпорност на атмосферске утицаје у основи решава проблеме корозије, примењив на делимично спољашњечеличне конструкције, али са недостацима високе цене и лошег изгледа.
(2) Термичко прскање (прскање алуминијума / прскање цинка) даје перформансе еквивалентне топлом цинковању и има бољу прилагодљивост димензијама компоненти, идеално за специјалне челичне елементе и јако корозивна окружења.
(3) Катодна заштита се ослања на електрохемијске антикорозивне принципе, углавном примењене на челичне конструкције потопљене под водом или закопане под земљом. Иновативни композитни заштитни системи служе као алтернативне опције изван конвенционалних решења, као што су интегрисани антикорозивни и ватроотпорни премази и графенски антикорозивни премази за тешке услове рада.
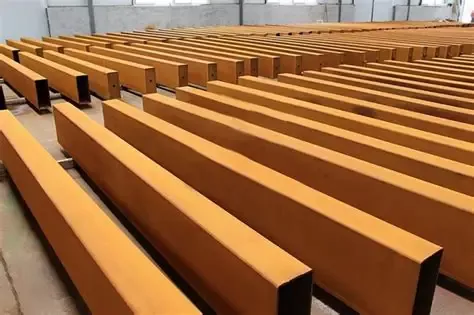
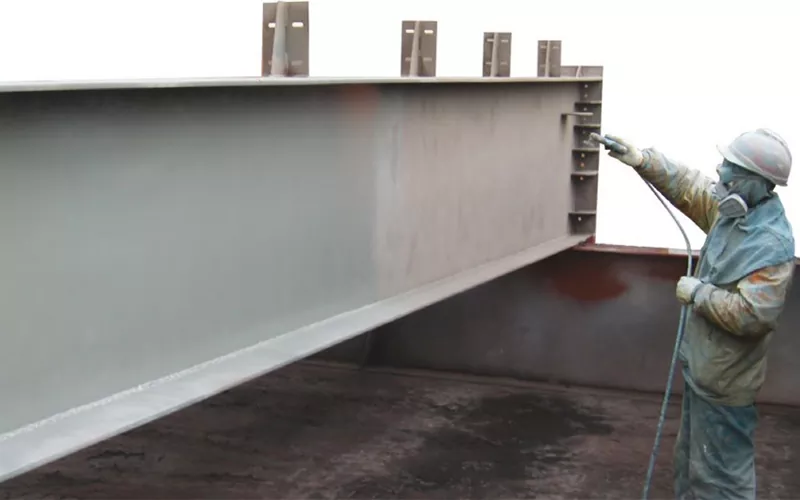
Вишеслојни систем за наношење спрејом
Систем за заштиту од корозије спрејом за челичне конструкције гради вишеслојне заштитне премазе на компонентним површинама са различитим функцијама, које су углавном подељене у три слоја: прајмер, међуслој и завршни премаз. Прајмер служи за пријањање и заштиту од рђе. Обично се користи епоксидни прајмер богат цинком са садржајем цинка не мањим од 70%. Неоргански прајмер богат цинком је алтернатива, али његова дебљина сувог филма захтева строгу контролу. За међуслој се наноси епоксидни млазни слој од гвожђе оксида, а као завршни премаз се користи алифатични полиуретански завршни премаз или завршни премаз од флуороугљеника. Сви поступци система за прскање морају бити завршени у истој фабрици како би се обезбедила стабилна израда и поуздане антикорозивне перформансе.
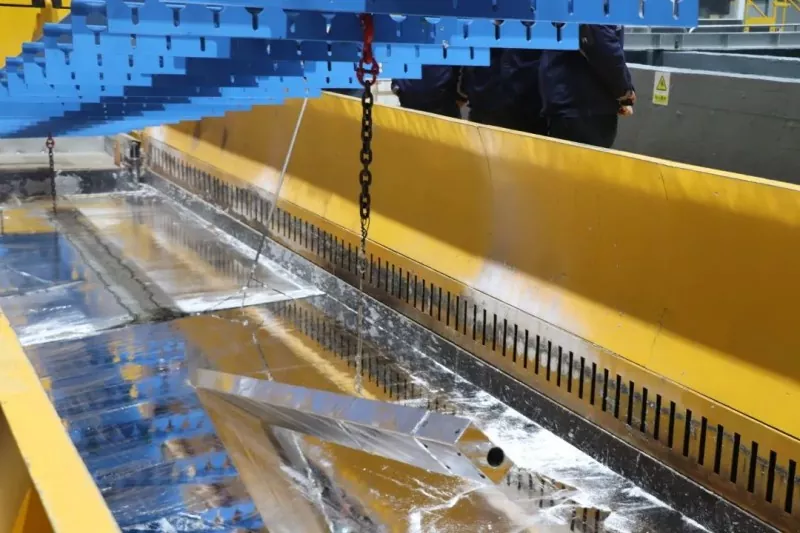
Галванизација
Галванизација се дели на топло цинковање и електро-галванизацију (обично цинковање). Топло цинковање (пун назив: вруће цинковање) формира заштитни премаз цинка урањањем челика у купку од растопљеног цинка. Има дебели слој цинка у распону од 65 μм до 200 μм. Са изванредном отпорношћу на корозију, дугим веком трајања, чврстим приањањем и једноставним процесом, има недостатак осредњег изгледа и погодан је за велике структурне компоненте. Електро-галванизација наноси цинк премаз по принципу електролизе. Његов слој цинка је релативно танак, обично 20 μм до 30 μм. Одликује се добрим декоративним ефектом, али компликованим производним процесом, који је применљив на мале прецизне делове или структуре којима је потребна лагана антикорозивна заштита.
Заштита од корозије зарадионице челичних конструкцијапочиње са потврђивањем категорије корозије радног окружења, завршетком квалификоване припреме површине и избором одговарајућег антикорозивног решења. Као професионални произвођач челичних конструкција, ЕХСС има дубоко савладавање свих антикорозивних процеса и може вам помоћи у одабиру система за заштиту од корозије који штеде трошкове и високе ефикасности.
Повезане вести
- Како одабрати одговарајућу величину за конструкцију ергеле са челичним оквиром?
- Монтажа челичне конструкције на лицу места + радни ток изградње интегралног подизања + кључна разматрања
- Зашто одабрати двослојну монтажну кућу са челичним оквиром за модеран живот?
- Девет кључних тачака за пројектовање и изградњу зграда Фабрике челичних конструкција
- Како изградња кокошињца од челичне конструкције може побољшати управљање живинарским фармама?
- Индустријске зграде у стилу локомотиве: да ли троспратна канцеларија треба да буде челична или бетонска?
Оставите ми поруку